Artykuł sponsorowany
Dlaczego ustawienia TIG trzeba oceniać pod kątem całej serii, nie pojedynczej spoiny
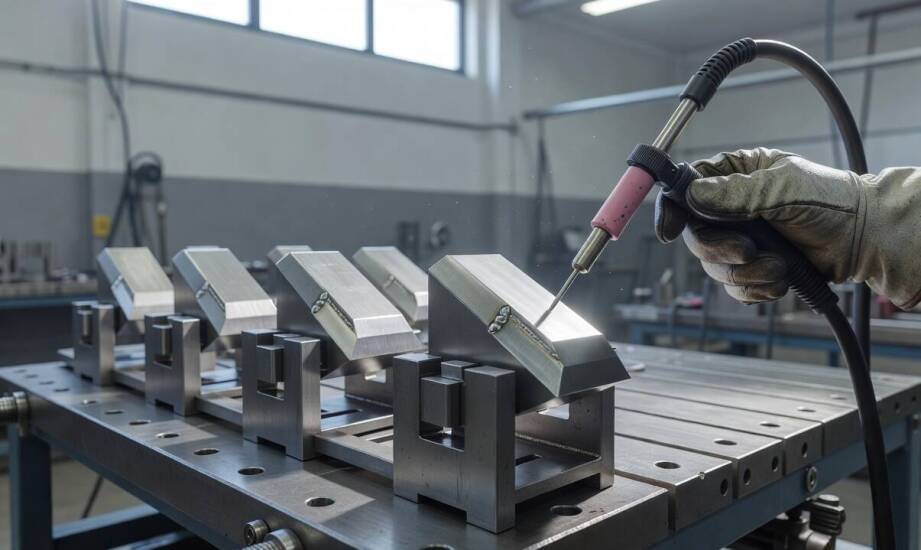
W produkcji seryjnej łączenie elementów nietopliwą elektrodą rzadko sprawia problemy na etapie nakładania pojedynczej spoiny. Prawdziwym wyzwaniem pozostaje utrzymanie powtarzalności między poszczególnymi partiami. Ustawienia dopasowane do jednej próbki często zawodzą po zmianie dostawcy blachy lub przy kolejnym zleceniu. Stabilna produkcja wymaga konsekwentnego zamrożenia parametrów oraz ujednolicenia przygotowania materiału przed rozpoczęciem pracy spawalniczej.
Przeczytaj również: Raport z przeglądu pompy ciepła jako mapa zmian stanu urządzenia w kolejnych sezonach
Parametry metody TIG i ich wpływ na jakość serii
Prąd spawalniczy, średnica elektrody wolframowej i przepływ gazu osłonowego działają w ścisłej zależności od siebie. Odpowiednie spawanie TIG wymusza precyzyjne dopasowanie tych wartości do grubości i gatunku materiału. Stal nierdzewna wymaga zazwyczaj zastosowania prądu stałego o biegunowości ujemnej. Elementy aluminiowe łączy się natomiast z wykorzystaniem prądu przemiennego, co pozwala na rozbicie warstwy tlenków.
Przeczytaj również: Ogrodzenia panelowe z furtkami: na co zwracać uwagę przy zakupie?
Natężenie prądu zależy bezpośrednio od średnicy użytej elektrody oraz grubości obrabianej blachy. Parametry dla wariantu o grubości 2,4 mm przy prądzie stałym mieszczą się w przedziale od 130 do 220 A. Przepływ argonu oscyluje wokół 6–12 litrów na minutę. Zapewnia to stabilną osłonę gazową i zapobiega powstawaniu szkodliwych turbulencji w strefie jarzenia łuku.
Przeczytaj również: Tryskacze przeciwpożarowe w centrach handlowych – jakie zapewniają bezpieczeństwo?
Współdziałanie tych parametrów decyduje o stabilności łuku oraz głębokości wtopienia. Zbyt niska wartość prądu skutkuje brakiem przetopu. Nadmierne natężenie prowadzi do powstawania podtopień i generuje ryzyko przepalenia cienkich elementów. Biegunowość ujemna skupia około 70% energii cieplnej na materiale, co ułatwia uzyskanie głębokiego wtopienia przy jednoczesnym ograniczeniu nagrzewania elektrody wolframowej.
Stan powierzchni, czystość krawędzi i odpowiednia szczelina montażowa mają ogromne znaczenie dla ostatecznego kształtu spoiny. Typowa szczelina korzeniowa wynosi od 1 do 3 mm. Przekroczenie tego wymiaru utrudnia poprawne ułożenie grani. Tlenki, ślady smarów czy zanieczyszczenia poprodukcyjne natychmiast destabilizują łuk i powodują porowatość złącza.
Procedura spawania (WPS), tworzona dla metod łukowych zgodnie z normą EN ISO 15609-1, służy do udokumentowania zatwierdzonych parametrów dla całej serii. Ogólne wytyczne dotyczące kwalifikacji technologii opisuje natomiast norma EN ISO 15607. Dokument WPS, opracowany na podstawie wyników badań niszczących i nieniszczących WPQR, ogranicza zmienność procesu i porządkuje kluczowe zmienne fizyczne. Standard ten zakłada pracę wykwalifikowanego personelu. Prawidłowo wdrożone instrukcje minimalizują ryzyko błędów podczas zmiany operatora i ułatwiają zachowanie stałej jakości.
Wpływ cięcia i gięcia blach na montaż elementów
Zabiegi cięcia laserowego i gięcia bezpośrednio zmieniają geometrię detali oraz determinują liczbę koniecznych poprawek. Technologia laserowa zapewnia równe krawędzie z bardzo wąską strefą wpływu ciepła, eliminując mikropęknięcia charakterystyczne dla cięcia mechanicznego. Takie rozwiązanie ułatwia dokładne pozycjonowanie części i zmniejsza ryzyko powstawania szczelin wykraczających poza dopuszczalną tolerancję.
Proces gięcia generuje zjawisko sprężynowania materiału i wprowadza odkształcenia resztkowe. Zmiany kątów lub niewielkie odchylenia wymiarowe znacząco utrudniają utrzymanie stałej szczeliny montażowej na całej długości złącza. Zanieczyszczenia powierzchniowe po procesach formowania często wymagają dodatkowego odtłuszczania oraz mechanicznego szlifowania krawędzi.
Zmiany w geometrii elementów zmuszają wykonawców do przeprowadzania uciążliwych prac korekcyjnych. Szlifowanie i ręczne dopasowywanie detali przed zajarzeniem łuku znacząco wydłuża czas przygotowań. Niestabilny montaż próbny prowadzi do większego ryzyka wystąpienia braku przetopu. Usunięcie takich wad wymusza żłobienie lub szlifowanie wadliwej spoiny i ponowne łączenie wybranego fragmentu.
Ograniczenie liczby poprawek wymaga ścisłej kontroli operacji poprzedzających etap spawalniczy. Spółka Estimet realizuje łączenie stali nierdzewnej i stopów aluminium w oparciu o rygorystyczne wytyczne normy EN 1090. Pełna standaryzacja wymiarów oraz parametrów technicznych na każdym wcześniejszym etapie obróbki stanowi przemysłową podstawę uzyskania powtarzalnej serii wyrobów. Dbałość o precyzję procesów przygotowawczych bezpośrednio przekłada się na stabilność parametrów na stanowisku spawalniczym.
Zastosowanie opisywanej technologii przynosi oczekiwane rezultaty w produkcji powtarzalnej tylko po wdrożeniu zatwierdzonej dokumentacji WPS. Przygotowanie powierzchni i pasowanie elementów muszą uwzględniać tolerancje wynikające z wcześniejszego cięcia laserem oraz formowania na prasach. Ścisłe zarządzanie tymi zmiennymi fizycznymi pozwala przenieść wysoką jakość pojedynczej spoiny na wszystkie detale wchodzące w skład długiej serii produkcyjnej.
Kategorie artykułów
Polecane artykuły

Pościel z prześcieradłem – jakie materiały zapewniają najlepszy komfort?

Zielona architektura – jak mobilne ściany zielone wpisują się w trendy ekologiczne?

Zastosowanie papieru drylab w druku krajobrazowym
